Resina epóxica para barcos: cómo elegir WEST SYSTEM, endurecedor y dosificador
Una guía práctica del sistema 105 para propietarios y profesionales náuticos: uniones, fibra de vidrio, alisado, acabados transparentes y trabajo en clima cálido.
Elegir una resina epóxica para barcos requiere considerar el trabajo, la preparación de la superficie, la temperatura, el tiempo de aplicación y el acabado. En el sistema WEST SYSTEM 105, la resina es la base, el endurecedor elegido determina características importantes de manejo y una carga adecuada permite adaptar la mezcla para unir piezas o alisar superficies.
¿Para qué sirve WEST SYSTEM 105?
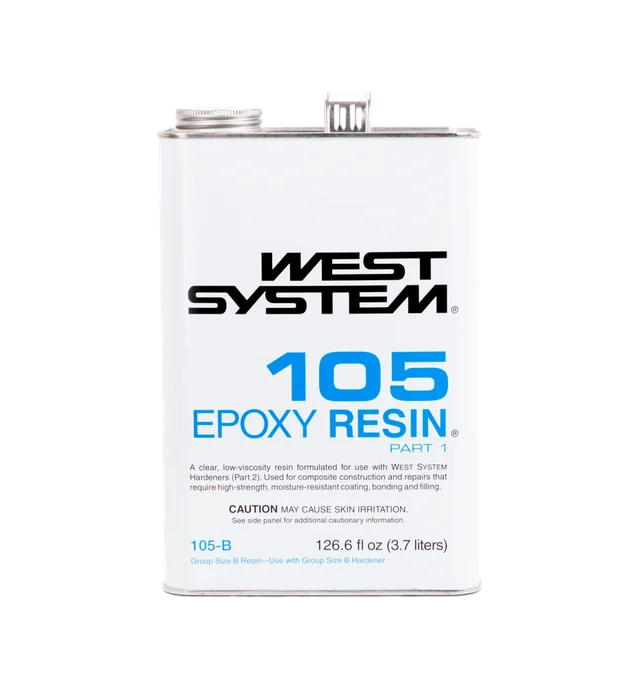
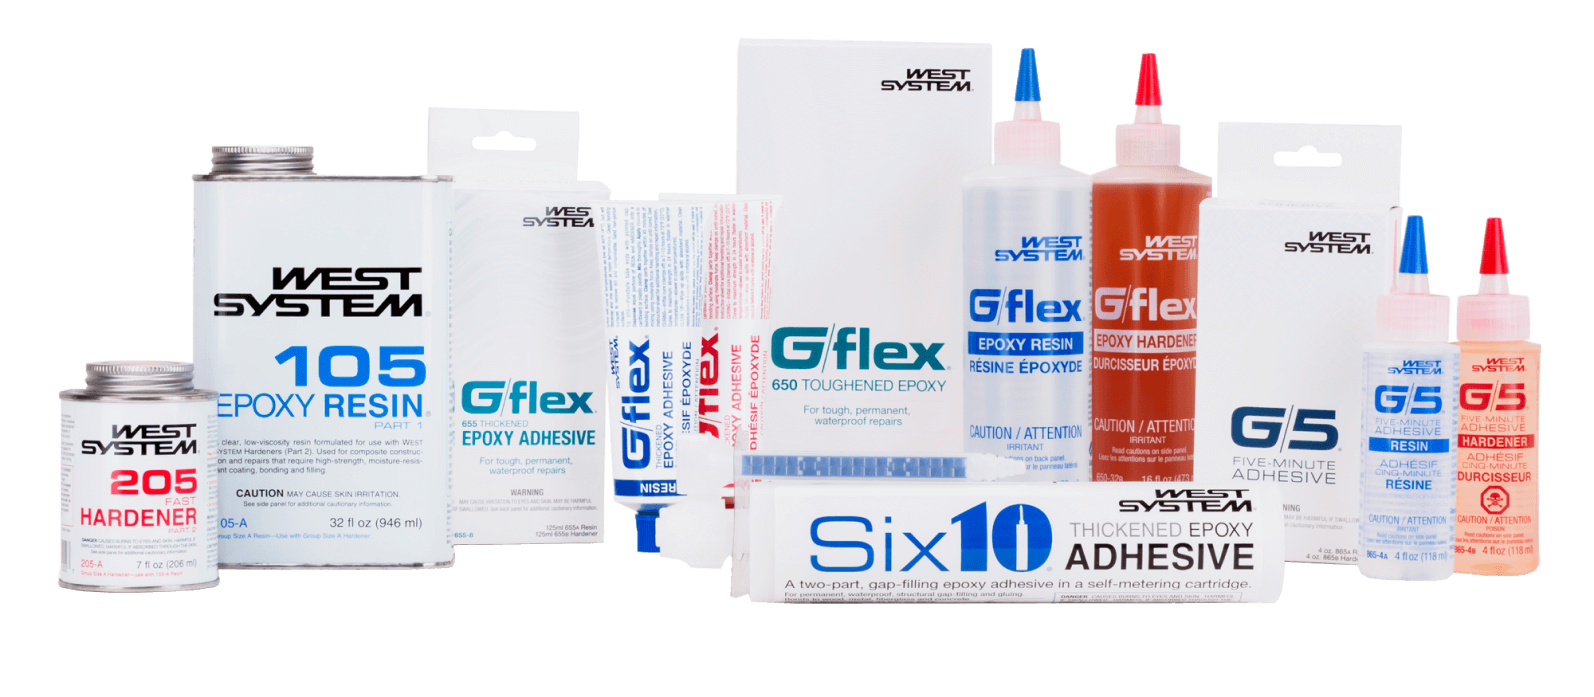
La resina 105 debe mezclarse con un endurecedor WEST SYSTEM compatible. No es un adhesivo listo para usar. Según la combinación y el procedimiento de reparación, la mezcla puede impregnar fibra de vidrio, unir materiales preparados, recubrir madera o servir de base para una mezcla con cargas.
Por ejemplo, al laminar fibra de vidrio, la mezcla de resina y endurecedor debe impregnar el refuerzo. Para rellenar y alisar una superficie irregular puede necesitarse una carga de alisado. Son trabajos distintos: que una reparación quede lisa no demuestra que un laminado dañado haya recuperado su resistencia.
También importa la compatibilidad del material. Los metales, las maderas aceitosas y los plásticos pueden necesitar una preparación específica u otro sistema adhesivo. Si hay daño estructural, un núcleo húmedo o deteriorado, o un soporte desconocido, defina primero el procedimiento de reparación.
Comience por el trabajo que desea realizar
Este selector ofrece un punto de partida. Después, revise las secciones de endurecedores y preparación. No determina el espesor de un laminado, la resistencia de una reparación ni cuándo puede volver a utilizarse la embarcación.
205, 206, 207 o 209: ¿qué endurecedor elegir?
Elija según la temperatura, el tiempo de trabajo necesario y el acabado. Un endurecedor más rápido no es automáticamente una opción más resistente. Si la madera quedará a la vista, la transparencia también es importante: 207 Special Clear es la opción específica de esta comparativa.
| Endurecedor | Motivo habitual de selección | Resina : endurecedor, por volumen | Temperatura mínima recomendada | Vida de mezcla en recipiente: 100 g a 22°C / 72°F |
|---|---|---|---|---|
| 205 Fast | Menor tiempo de trabajo; condiciones más frescas | 5 : 1 | 4°C / 40°F | 9–12 minutos |
| 206 Slow | Más tiempo para uniones y recubrimientos generales | 5 : 1 | 16°C / 60°F | 20–25 minutos |
| 207 Special Clear | Recubrimientos transparentes y fibra sobre madera natural | 3 : 1 | 16°C / 60°F | 22–26 minutos* |
| 209 Extra Slow | Tiempo de trabajo prolongado; condiciones muy cálidas | 3 : 1 | 21°C / 70°F | 40–50 minutos |
205 Fast
- Motivo habitual de selección
- Menor tiempo de trabajo; condiciones más frescas
- Resina : endurecedor, por volumen
- 5 : 1
- Temperatura mínima recomendada
- 4°C / 40°F
- Vida de mezcla en recipiente: 100 g a 22°C / 72°F
- 9–12 minutos
206 Slow
- Motivo habitual de selección
- Más tiempo para uniones y recubrimientos generales
- Resina : endurecedor, por volumen
- 5 : 1
- Temperatura mínima recomendada
- 16°C / 60°F
- Vida de mezcla en recipiente: 100 g a 22°C / 72°F
- 20–25 minutos
207 Special Clear
- Motivo habitual de selección
- Recubrimientos transparentes y fibra sobre madera natural
- Resina : endurecedor, por volumen
- 3 : 1
- Temperatura mínima recomendada
- 16°C / 60°F
- Vida de mezcla en recipiente: 100 g a 22°C / 72°F
- 22–26 minutos*
209 Extra Slow
- Motivo habitual de selección
- Tiempo de trabajo prolongado; condiciones muy cálidas
- Resina : endurecedor, por volumen
- 3 : 1
- Temperatura mínima recomendada
- 21°C / 70°F
- Vida de mezcla en recipiente: 100 g a 22°C / 72°F
- 40–50 minutos
Valores tomados de las fichas técnicas estadounidenses enlazadas. *La ficha 105/207 indica 22–26 minutos; la página del producto 207 indica 20–26 minutos. Son referencias de laboratorio, no tiempos garantizados de aplicación en su embarcación. Siga las instrucciones de su producto específico. Las proporciones por volumen no deben utilizarse para pesar los componentes.
La vida de mezcla en recipiente, o pot life, no equivale al tiempo disponible sobre la superficie. Una muestra de 100 g en un recipiente acumula calor de forma distinta a una película delgada extendida sobre un panel. La temperatura, el tamaño de la mezcla y el espesor de aplicación modifican la velocidad de curado.
Del mismo modo, que la mezcla se haya solidificado no significa que haya alcanzado su resistencia de trabajo o su curado completo. No utilice esta tabla para decidir cuándo cargar una unión, lijar sin la protección adecuada, aplicar otro recubrimiento o botar la embarcación. Consulte los requisitos de curado y acabado para las condiciones reales.
Trabajar con epóxico en Mérida y otros climas cálidos
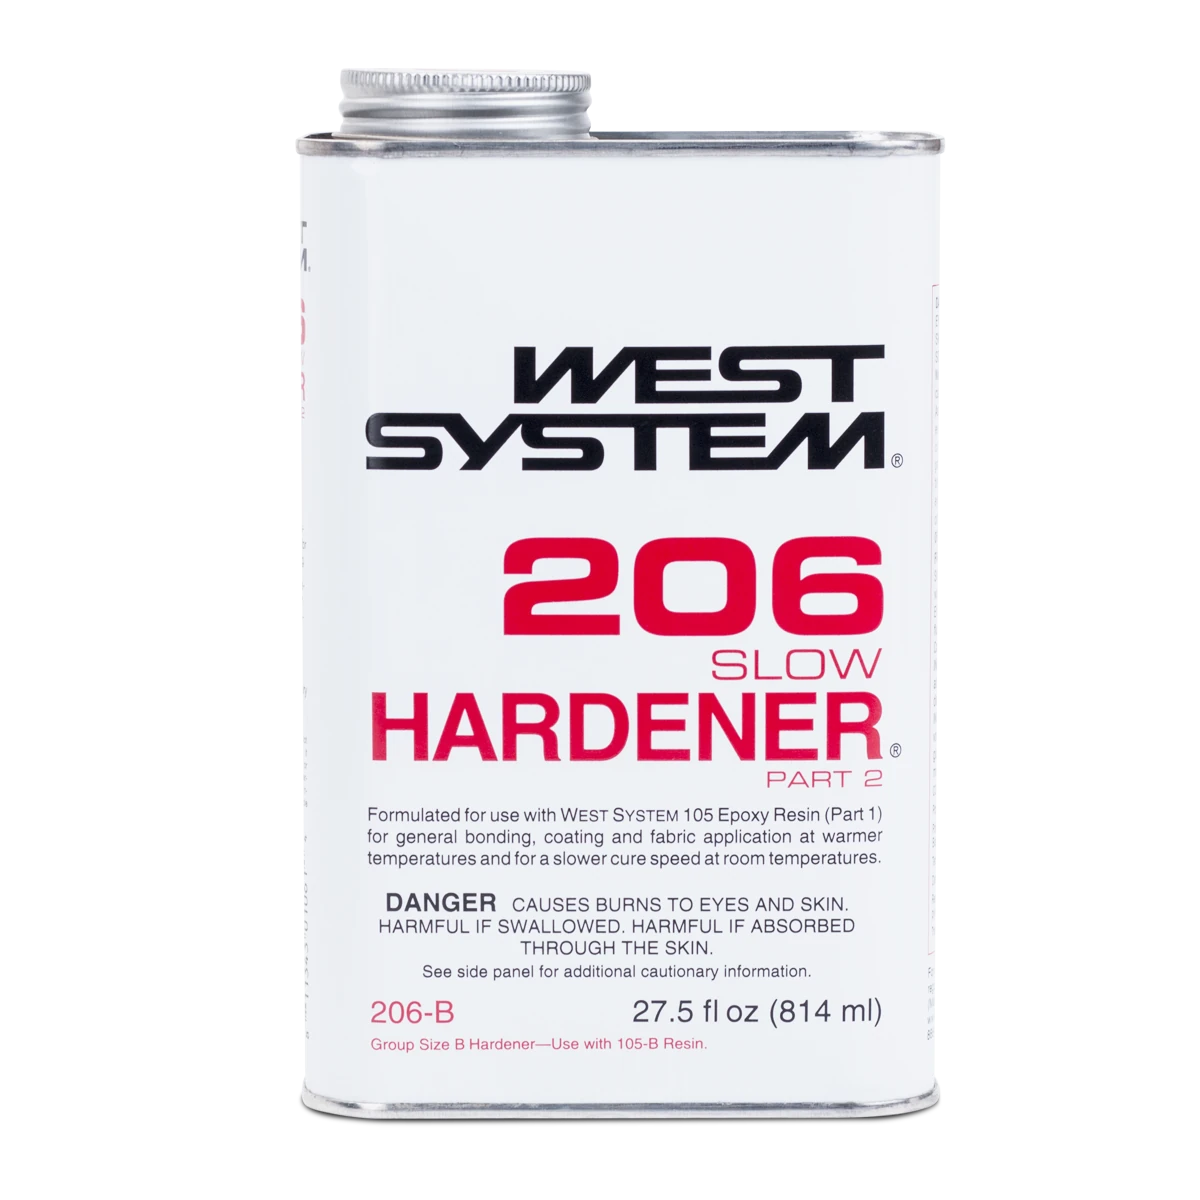
Planifique según la temperatura de los materiales y del área de trabajo, además del pronóstico del tiempo. WEST SYSTEM identifica 206 Slow y 209 Extra Slow como opciones cuando se necesita más tiempo de aplicación. Sus temperaturas mínimas siguen siendo importantes: elegir 209 únicamente por ser el más lento puede resultar inadecuado en un espacio más fresco.
Prepare cantidades manejables y, cuando corresponda, pase el epóxico mezclado a un recipiente de trabajo amplio y poco profundo. Una masa grande dentro de un vaso retiene el calor de la reacción y puede curar rápidamente. Esta reacción exotérmica puede alcanzar temperaturas capaces de dañar el recipiente o causar quemaduras.
Nunca agregue más endurecedor para acelerar el curado ni menos para retrasarlo. Respete la proporción indicada. Tampoco trate este sistema de laminación y adhesión como una resina para vertidos profundos sin límite: los huecos grandes y las piezas de gran espesor requieren un procedimiento apropiado.
300 Mini Pumps: una carrera completa de cada bomba
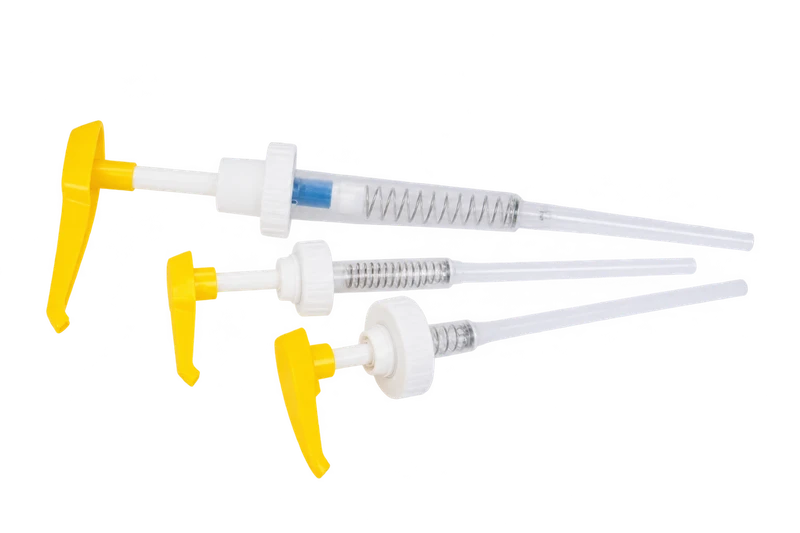
Con las 300 Mini Pumps correctamente instaladas, cebadas y funcionando bien, dosifique una carrera completa de resina por cada carrera completa de endurecedor. Las bombas entregan volúmenes distintos para obtener la proporción necesaria. Una relación de líquidos 5:1 no significa cinco carreras de resina y una de endurecedor.
- Utilice la bomba marcada 205/206 para esos endurecedores, o la marcada 207/209 para los correspondientes.
- El juego está diseñado para envases de los grupos A, B y C. Instale los tubos indicados para el tamaño de envase; no es una bomba universal para cualquier presentación.
- Cebe las bombas siguiendo sus instrucciones. Presione cada bomba hasta el fondo y permita que regrese por completo antes de repetir; las carreras parciales pueden alterar la proporción.
- Verifique la dosificación y prepare una pequeña mezcla de prueba antes del trabajo, especialmente después de almacenar el equipo. Si la descarga es irregular o contiene aire, corrija el problema antes de preparar la mezcla de la reparación.
Si mide sin estas bombas, respete con precisión la proporción por volumen. Para trabajar con báscula, consulte en la ficha técnica la proporción por peso de la combinación exacta; no suponga que coincide con la relación por volumen. Consulte las instrucciones de las 300 Mini Pumps.
Las cargas para adhesión y alisado cumplen funciones distintas
Mezcle bien la resina y el endurecedor antes de incorporar una carga. Las cargas modifican el manejo y las propiedades de la mezcla; no sustituyen al endurecedor ni cambian la proporción necesaria entre resina y endurecedor.
406 Colloidal Silica es un espesante para mezclas adhesivas y filetes donde resulta útil evitar el escurrimiento. Otras cargas adhesivas pueden convenir más a una unión específica. La elección depende del material, la geometría y las cargas de trabajo; no se trata simplemente de preparar la consistencia más espesa posible.
407 Low-Density está orientado a mezclas de alisado más fáciles de perfilar y lijar. Se utiliza para nivelar una superficie reparada correctamente; una mezcla cosmética no sustituye un laminado o adhesivo estructural especificado. WEST SYSTEM recomienda sellar la superficie alisada con epóxico antes del sistema de acabado.
Prepare la superficie, mezcle con cuidado y defina el acabado
Limpie, seque y prepare
Retire los contaminantes antes de lijar para no extenderlos sobre la superficie. Elimine los recubrimientos sueltos o deteriorados y siga el procedimiento específico del soporte. La superficie debe estar seca; la condensación puede comprometer la preparación.
Mida y después mezcle
Respete las proporciones en un recipiente limpio y adecuado. WEST SYSTEM indica mezclar durante al menos un minuto, más tiempo en condiciones frías, raspando paredes, fondo y esquinas. Incorpore la carga elegida solamente después de mezclar la resina y el endurecedor.
Revise si hay película de aminas
Algunas superficies epóxicas curadas desarrollan una película cerosa llamada amine blush. WEST SYSTEM indica retirarla con agua limpia y una fibra abrasiva, y después secar y realizar el lijado requerido. Limpiar con solvente no es el método recomendado para eliminar esta película soluble en agua. La combinación 105/207 está formulada para no producirla.
Proteja del sol el epóxico expuesto
207 contiene un inhibidor UV, pero aun así necesita un acabado apropiado que lo proteja de la exposición solar. Elija pintura compatible o un acabado transparente con filtro UV y respete sus requisitos de preparación y curado. Si hay dudas, pruebe la compatibilidad; no suponga que cualquier gelcoat, barniz o pintura puede aplicarse directamente sobre cualquier superficie epóxica.
Protección durante el trabajo
Evite el contacto de la piel y los ojos con resina, endurecedor y epóxico mezclado sin curar. Utilice guantes, protección ocular y ropa adecuados para los productos, además de ventilación y control del polvo de lijado. Revise las hojas de seguridad aplicables al trabajo, especialmente en espacios cerrados de una embarcación.
La exposición repetida puede causar sensibilización. No retire epóxico de la piel con solventes ni asuma que una mezcla que ya se siente dura ha terminado de curar. Consulte las recomendaciones para prevenir la exposición y las hojas de datos de seguridad de WEST SYSTEM.
Elegir WEST SYSTEM para un proyecto en México
PLC Marine Group puede ayudarle a revisar la gama WEST SYSTEM para su proyecto. Comparta el material del soporte, tipo de reparación, superficie aproximada, temperatura de trabajo, acabado previsto y recubrimiento existente. Las fotografías ayudan a explicar el trabajo; una reparación estructural puede requerir una evaluación presencial.
Escriba a info@plcmarine.com o comuníquese al +52 56 5912 4231 para confirmar los productos, presentaciones y disponibilidad. Nuestro centro logístico y almacén está en Mérida, Yucatán, desde donde atendemos consultas de todo México.
Referencias del fabricante
Revisado el 8 de noviembre de 2026 con documentación de WEST SYSTEM / Gougeon Brothers. La comparativa especifica las condiciones de ensayo y la diferencia publicada para el tiempo del 207. Las instrucciones suministradas con el producto y el manual de reparación correspondiente siguen siendo la referencia para ejecutar el trabajo.